

 English
 بالعربية
 Deutsch
 Français
 Bahasa Indonesia
 Italiano
 日本語
 қазақ
 한국어
 Bahasa Malay
 Монгол
 Nederlands
 Język polski
 Português
 Русский язык
 Español
 ภาษาไทย
 Türkçe
Beton ekipmanları, madencilik makineleri veya asfalt tesisleri için aşınan parçaları seçerken,döküm süreciÜrün kalitesinin, hizmet ömrünün ve uzun vadeli işletme maliyetinin belirlenmesinde kritik bir rol oynar. En yaygın yöntemler arasında;DISA otomatik kalıplama hatlarıVemanuel (elle kalıplanmış) dökümBirbirinden çok farklı iki üretim felsefesini temsil ediyor.
Bu makalede DISA hat dökümü ile manuel döküm arasındaki temel farklar ve bunların aşınmaya dayanıklı parçaların performansını nasıl etkilediği açıklanmaktadır.
1. DISA Hat Dökümü Nedir?
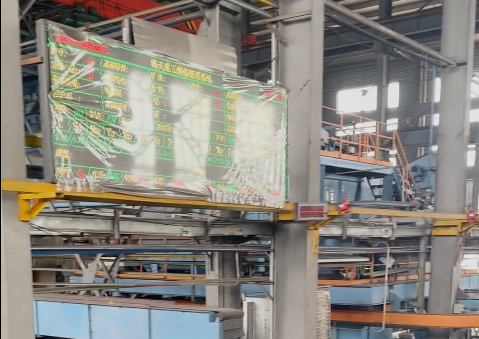
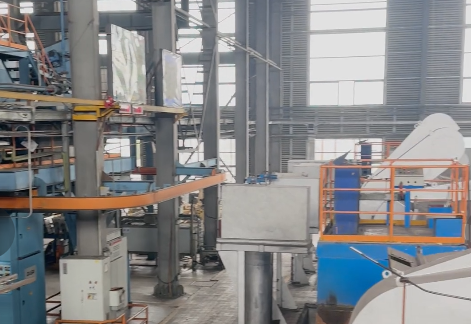
ADISA hattıModern dökümhanelerde yaygın olarak kullanılan yüksek düzeyde otomatikleştirilmiş bir dikey kalıplama sistemidir. Kum kalıplama, dökme, soğutma, sallama ve proses kontrolünü sürekli bir üretim hattına entegre eder.
DISA Dökümün Temel Özellikleri:
Otomatik dikey kalıplama
Yüksek kalıplama doğruluğu ve tutarlılığı
Kontrollü dökme parametreleri
Partiden partiye istikrarlı kalite
Orta ila büyük hacimli üretime uygundur
DISA hatları genellikle aşınma gerektiren parçalara uygulanır.sıkı boyut toleransları, tutarlı mikro yapı ve tekrarlanabilir performans.
2. Manuel Döküm Nedir?
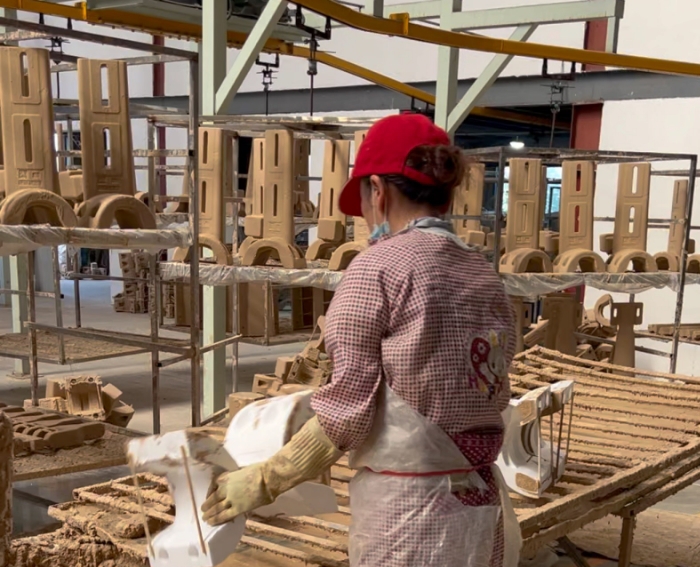
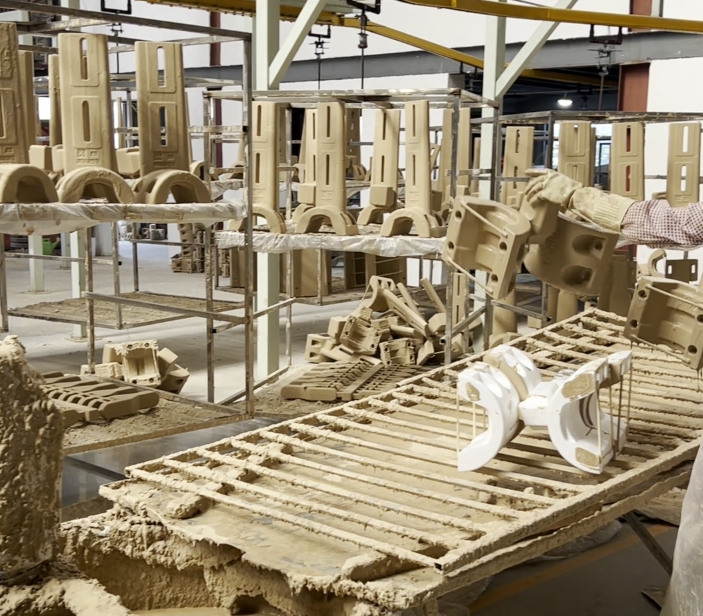
Manuel döküm şunlara dayanır:elle hazırlanmış kum kalıpları, manuel dökme ve operatör deneyimi. Genellikle düşük hacimli veya büyük boyutlu dökümler için kullanılan geleneksel ve esnek bir işlemdir.
Manuel Dökümün Temel Özellikleri:
Karmaşık veya büyük parçalar için yüksek esneklik
Daha düşük takım yatırımı
Operatörün becerisine güçlü bağımlılık
Partiler arasında daha fazla değişkenlik
Manuel döküm belirli uygulamalarda geçerliliğini korurken, yüksek aşınma ve yüksek talep gören bileşenler için daha fazla belirsizlik ortaya çıkarır.
3. Boyutsal Doğruluk ve Tutarlılık
En önemli farklılıklardan biri,boyutsal kontrol.
DISA Hattı Dökümü:
Hassas kalıp hizalaması
Minimum boyutsal sapma
Seri üretim için mükemmel tekrarlanabilirlik
Manuel Döküm:
Daha büyük boyutsal tolerans değişimi
Daha yüksek uyumsuzluk ve deformasyon riski
Daha fazla işleme sonrası işlem gerekli
Mikser gömlekleri, bıçaklar ve kırıcı bileşenler gibi aşınan parçalar için boyutsal doğruluk doğrudan etkilerteçhizat, yük dağılımı ve aşınma bütünlüğü.
4. İç Kalite ve Mikro Yapı
Aşınma direnci sadece malzeme kalitesiyle ilgili değil aynı zamandaiç sağlamlık.
DISA Hattı Dökümü:
Düzgün kum sıkıştırma
Kontrollü dökme hızı ve sıcaklığı
Daha az gözeneklilik ve kalıntı riski
Manuel Döküm:
Değişken kum yoğunluğu
Daha yüksek gaz kusurları ve büzülme riski
Daha az tutarlı mikro yapı
Kararlı iç kalite, aşındırıcı ortamlarda öngörülebilir aşınma davranışı ve daha uzun hizmet ömrü sağlar.
5. Proses Kararlılığı ve Kalite Kontrolü
DISA sistemleri şunları sağlar:süreç veri takibikalıplama basıncı, dökme sıcaklığı ve çevrim süresi dahil.
DISA Hattı: İstatistiksel proses kontrolü (SPC), izlenebilirlik ve tekrarlanabilirlik
Manuel Döküm: Görsel inceleme ve deneyime dayalı ayarlamalar
For global OEMs and large-scale projects, process stability is often a mandatory requirement.
6. Production Efficiency and Lead Time
DISA Hattı Dökümü:
Yüksek üretim verimliliği
Shorter and more predictable lead times
Ideal for long-term supply contracts
Manuel Döküm:
Lower output per shift
Longer and less predictable delivery cycles
For customers managing equipment uptime and spare part inventory, delivery reliability is a key factor.
7. Cost Considerations: Short-Term vs Long-Term
At first glance, manual casting may appear more cost-effective due to lower tooling costs. However, lifecycle economics tell a different story.
DISA Line: Higher initial investment, lower unit variation, reduced failure risk
Manual Casting: Lower setup cost, higher variability, increased replacement frequency
For high-wear parts, total cost of ownership (TCO) often favors DISA-produced components.
8. Which Casting Process Is Right for Wear Parts?
| Application Requirement | Recommended Process |
|---|---|
| High-volume wear parts | DISA Line Casting |
| Tight dimensional tolerance | DISA Line Casting |
| Long service life focus | DISA Line Casting |
| Low-volume or oversized parts | Manual Casting |
| Rapid prototyping | Manual Casting |
9. Conclusion: Process Determines Performance
The casting process is a critical factor behind the reliability of wear parts. While manual casting offers flexibility, DISA automated lines provide superior consistency, internal quality, and lifecycle performance.
For equipment operating under high abrasion and high load conditions, choosing the right casting process can significantly reduce downtime, maintenance frequency, and operating cost.
Haiti Ağır Sanayi applies advanced DISA line technology to deliver stable, high-performance wear solutions for concrete equipment, mining, and asphalt applications worldwide.
Looking to optimize wear life and reduce operating cost? Contact our engineering team for tailored wear solutions.
 Kene Konuşması


