

 English
 بالعربية
 Deutsch
 Français
 Bahasa Indonesia
 Italiano
 日本語
 қазақ
 한국어
 Bahasa Malay
 Монгол
 Nederlands
 Język polski
 Português
 Русский язык
 Español
 ภาษาไทย
 Türkçe
Madencilik kırma ekipmanı için aşınmaya dayanıklı bileşenlerin üretiminde çoğu işletme ağırlıklı olarak alaşım bileşimi tasarımına, ısıl işlem proses optimizasyonuna ve ürün yapısının iyileştirilmesine odaklanmaktadır. Bununla birlikte, pratik üretim ve uygulamada, malzeme özelliklerinin istikrarlı bir şekilde sağlanıp sağlanamayacağını belirleyen ve ürün hizmet ömrünün üst sınırını tanımlayan temel faktör, genellikle eritme aşaması sırasında erimiş çeliğin saflık kontrolüdür.
Pratik Müşteri Örneği: Güney Afrika'daki bir madencilik müşterisinden alınan yerinde geri bildirime göre, aynı ekipman çalışma koşulları altında Haitian Casting, yüksek saflıkta erimiş çelik kontrolü, malzeme optimizasyonu ve süreç iyileştirme yoluyla aşınan parçalar için daha kararlı mikro yapı ve mekanik özellikler elde etti. Bileşenlerimizin hizmet ömrü, müşterinin daha önce kullandığı tanınmış birinci sınıf markaların hizmet ömründen iki kat daha fazladır.
Konik kırıcı mantoları, çeneli kırıcı çene plakaları ve yüksek manganlı çelik çekiç kafaları dahil olmak üzere temel madencilik aşınma parçaları, temel performans göstergelerini sağlamak için tamamen temiz, homojen ve stabil erimiş çelik matrisine güvenir: iş sertleştirme kapasitesi, darbe dayanıklılığı ve çatlama direnci. Olgun destekleyici ısıl işlem süreçleriyle Mn13Cr2, Mn18Cr2 ve Mn22Cr2 gibi standart yüksek manganezli çelik kaliteleri benimsense bile, erimiş çelikte oksit kalıntılarının, gaz kusurlarının, zararlı elementlerin ayrılmasının ve diğer safsızlıkların varlığı, yine de tutarsız hizmet ömrüne ve sahadaki dökümlerde sık sık beklenmedik arızalara neden olacaktır.
Bu nedenle, yüksek manganezli çelik madenciliği aşınma parçalarının kalite stabilitesi ve hizmet ömrü tutarlılığı, temel olarak erimiş çelik saflığının kontrol standardına bağlıdır.
1. Madencilik Sınıfı Yüksek Manganlı Çelikler Neden Ekstra Sıkı Erimiş Çelik Saflığı Gerektirir?
Madencilik kırma operasyonları, ağır darbe, yüksek yük ve ciddi aşındırıcı aşınma içeren aşırı koşullar altında sürekli olarak çalışır. Yüksek manganezli çelik, benzersiz dinamik işlenerek sertleşme özelliği sayesinde madencilik aşınma parçaları için baskın malzeme haline geldi: darbeye ve cevherlerden ekstrüzyona maruz kaldığında, yüzey tabakası aşınma direncini arttırmak için sürekli olarak sertleşirken, matris tekrarlanan darbelerin neden olduğu kırılmaya dayanmak için yeterli sağlamlığı korur.
Bununla birlikte, yüksek manganezli çelik erimiş sıvısı son derece yüksek kimyasal aktiviteye sahiptir. Eritme sırasında oksidasyona, gaz emilimine ve metalik olmayan kalıntıların birikmesine eğilimlidir. Yetersiz saflık kontrolü doğrudan üç tipik saha arıza modunu tetikleyecektir:
1.1 Ağır Darbe Yükleri Altında Sıkça Çatlama ve Dökülme
Dökümlerin içinde sıkışan oksit ve metalik olmayan kalıntılar metalik matrisin sürekliliğini bozar. Dökme cevherlerden kaynaklanan döngüsel darbe yükleri altında, dahil etme bölgeleri çevresinde gerilim yoğunlaşması meydana gelir ve bu da yavaş yavaş mikro çatlakları başlatır. Bu çatlaklar sürekli olarak yayılır ve sonunda yerel dökülmeye veya genel yapısal kırılmaya yol açarak yedek parçaların servis döngüsünü büyük ölçüde kısaltır.
1.2 Bozulmuş İş Sertleştirme Etkisi ve Keskin Şekilde Azalan Aşınma Direnci
Yüksek manganezli çeliğin olağanüstü aşınma direnci, hizmet sırasında dinamik işlenerek sertleştirilmesinden kaynaklanır. Gözenekler, kalıntılar ve büzülme gözenekliliği gibi iç kusurlar matris yapısının bütünlüğünü bozar, bu da yüzey sertleştirilmiş katmanın eşit olmayan oluşumuna ve yetersiz sertliğine neden olur. Sonuç olarak, bileşenler daha hızlı malzeme kaybına uğrar ve beklenen aşınma direnci gereksinimlerini karşılayamaz.
1.3 Tutarsız Seri Performansı ve Kontrol Edilemeyen Bakım
Erimiş çeliğin saflığında partiden partiye dalgalanma, aynı model ve malzeme sınıfındaki ürünler arasında doğrudan performans farklılıklarına neden olur. Madencilik operatörleri için bu, öngörülemeyen hizmet ömrü ve aşınan parçaların değiştirme döngüleri, ekipman bakım programlarının aksaması, planlanmamış arıza süresi risklerinin artması ve genel işletme maliyetlerinin yükselmesi anlamına geliyor.
2. Yüksek Manganlı Çelik Erimiş Demirdeki Ana Safsızlık Türleri ve Arıza Mekanizmaları
Yüksek manganezli çelik dökümlerin kalitesini bozan kusurlar üç ana kategoriye ayrılır: oksit kalıntıları, zararlı kükürt ve fosfor elementleri ve hidrojen ve nitrojen gazı kusurları. Her kategori, sırasıyla mikro yapı, dayanıklılık ve aşınma direnci açısından malzeme performansını zayıflatır.
2.1 Oksit Kalıntıları: Matris Mikro Yapısının Sürekliliğini Bozuyor
Eritme sırasında manganez ve silikon gibi aktif elementler kolayca MnO, SiO₂ ve karmaşık kompozit oksit kalıntıları oluşturacak şekilde oksitlenir. Bu kalıntılar çelik matrise metalurjik olarak bağlanamaz ve yapısal olarak zayıf bölgeler oluşturur. Ezici darbe yükleri altında, çatlaklar tercihen çekirdeklenme alanlarında çekirdeklenir ve genişler. Bu arada, oksit kalıntıları işlenerek sertleştirilmiş katmanın düzgün bir şekilde gelişmesini engeller ve bitmiş ürünlerin hem aşınma direncinden hem de darbe direncinden ciddi şekilde ödün verir.
2.2 Kükürt ve Fosfor: Tane Sınırı Stabilitesini Zayıflatır ve Gevrek Kırılmaya Neden Olur
Kükürt ve fosfor, yüksek manganlı çelik üretiminde kesinlikle kısıtlanan zararlı elementlerdir. Kükürt, tanecik sınırlarında ayrılmış, düşük erime noktalı sülfürler oluşturma eğiliminde olup, sıcak kırılganlığa neden olur ve dökme ve servis sırasında çatlama riskini artırır. Fosfor, tane sınırı ayrışmasını tetikler ve darbe dayanıklılığını büyük ölçüde azaltır. Yüksek yoğunluklu madencilik darbe koşullarında, zayıflayan tanecik sınırları doğrudan gevrek kopmaya ve parça düşmesine neden olur ve bu da onları birinci sınıf aşınmaya dayanıklı dökümler için çekirdek kontrollü göstergeler haline getirir.
2.3 Hidrojen ve Azot Gazları: Gizli İç Kusurlar Oluşturur
Aşırı hidrojen emilimi, dökümlerin içinde mikroskobik küçük deliklere ve büzülme gözenekliliğine yol açar; anormal nitrojen emilimi kırılgan nitrürler üretir ve matrisi kırılganlaştırır. Bu görünmez gizli kusurlar, döküm yoğunluğunu ve yorulma direncini büyük ölçüde azaltarak, uzun süreli sürekli üretim sırasında kolayca yorulma kırılmasına ve anormal aşınmaya neden olur.
3. Haiti Dökümde Yüksek Manganlı Çelik Erimiş Demir için Tam Proses Saflık Kontrol Sistemi
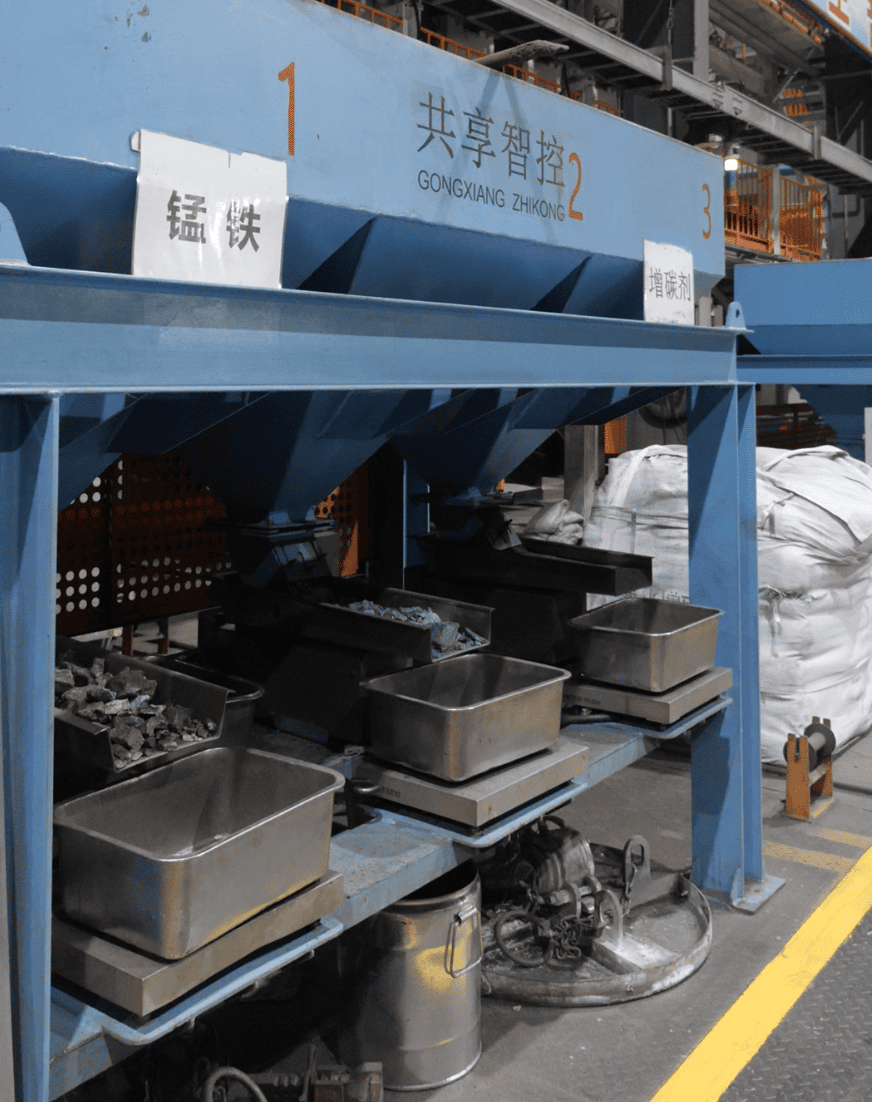
Madencilik aşınma parçalarının yüksek stabilite ve güvenilirlik gereksinimlerini karşılamak için Haitian Casting, hammadde eleme → hassas eritme → deoksidasyon ve kalıntı giderme → statik saflaştırma → ön döküm fırını incelemesini kapsayan, dahili kusurları kaynağından ortadan kaldıran ve erimiş çeliğin her ısısı için tutarlı kaliteyi garanti eden tam zincirli bir erimiş çelik saflık yönetim sistemi kurmuştur.
3.1 Safsızlıkları Kaynakta Kontrol Etmek İçin Kademeli Hammadde Taraması
Erimiş çeliğin saflığı temel olarak hammadde kalitesine bağlıdır. Haitian Casting, ferromangan, ferrokrom, alaşım katkı maddeleri ve demir bazlı hammaddeler üzerinde sıkı denetimler yürütüyor. Paslı, yağla kirlenmiş, ciddi derecede oksitlenmiş ve aşırı safsızlık içeren malzemelerin fırına doldurulması yasaktır; böylece yüksek kaliteli erimiş çelik için sağlam bir temel oluşturmak üzere kükürt, fosfor, oksit kalıntıları ve diğer kirletici maddelerin girişi en aza indirilir.
3.2 Oksidasyon Risklerini Kısıtlamak İçin Hassas Ara Frekanslı Ergitme
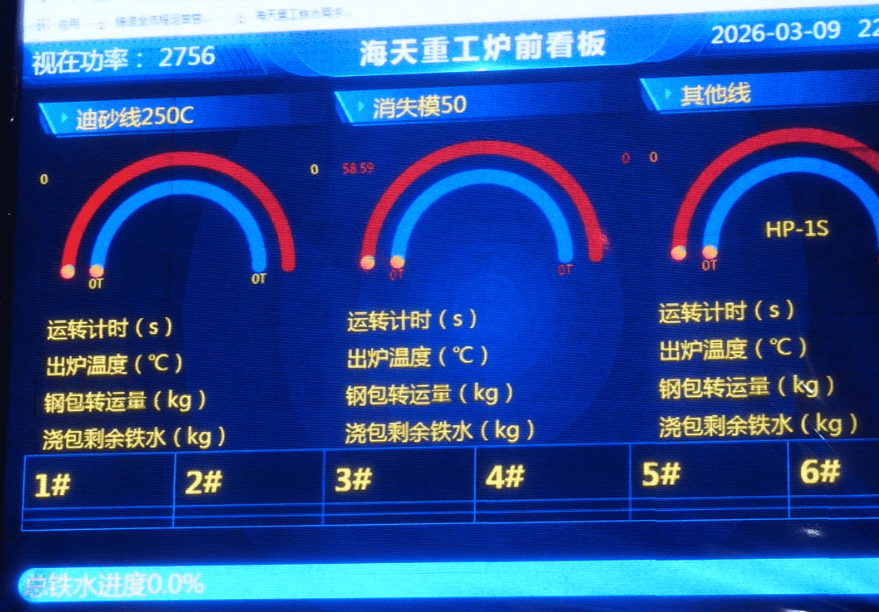
Orta frekanslı elektrikli fırınlar, erime sıcaklığı, ısıtma hızı ve tutma süresi üzerinde standart kontrol ile doğru eritme için benimsenir; erimiş çeliğin ikincil oksidasyonunu ve aşırı ısınmanın neden olduğu aşırı alaşım yanma kaybını önler. Cüruflama, havayı izole eden ve erimiş banyonun ön saflaştırılması için asılı kalıntıları adsorbe eden koruyucu bir cüruf tabakası oluşturmak üzere eritme sırasında eş zamanlı olarak gerçekleştirilir.
3.3 Daha Düşük İçerik İçeriği için Kademeli Deoksidasyon ve Dinamik Cüruf Kaybı
Erimiş çelikteki serbest oksijeni ortadan kaldırmak ve oksit oluşumunu bastırmak için ön deoksidasyon artı son deoksidasyondan oluşan ikili bir işlem uygulanır. Gerçek zamanlı dinamik cüruf sıyırma, yüzen cürufu ve kalıntıları zamanında giderir, erimiş çelik içinde kalan cürufun sıkışıp kalmasını en aza indirir ve matris temizliğini artırır.
3.4 Döküm Yoğunluğunu Artırmak İçin Erimiş Çelik Statik Saflaştırma
Eritme işleminin tamamlanmasından sonra özel bir tutma ve çökeltme aşaması düzenlenerek, artık çözünmüş gazların ve ince askıdaki kalıntıların tamamen yüzeye çıkıp ayrılmasına izin verilir. Bu, mikro gözenekliliği, iç büzülmeyi ve yapısal heterojenliği etkili bir şekilde ortadan kaldırarak döküm kompaktlığını ve mikro yapı tekdüzeliğini kapsamlı bir şekilde artırır.
3.5 Veriye Dayalı Kalite Kontrolü için Döküm Öncesi Spektroskopik Test
Doğrudan okumalı spektrometreler, her bir ısıyı dökmeden önce karbon, manganez, krom, molibden vb. alaşım oranlarını doğru bir şekilde doğrulamak için tam kimyasal bileşim analizi gerçekleştirirken zararlı kükürt ve fosfor içeriğini de sıkı bir şekilde sınırlandırır. Niteliksiz erimiş çelik istisnasız olarak bloke edilir ve ayarlanır. Veriye dayalı standardizasyon, tutarlı parti kalitesi sağlar ve performans sapmalarını ortadan kaldırır.
4. Yüksek Saflıkta Erimiş Demirin Sağladığı Temel Performans İyileştirmeleri
Erimiş çeliğin saflığı üzerinde aşırı kontrol, sonuçta madencilikteki aşınma parçaları için uzun vadeli stabilite ve yüksek maliyet performansı sağlar ve bu, dört temel avantaja yansır:
Daha homojen metalografik yapı: Konsantre kalıntılar, gözenekler ve büzülme kusurları içermeyen dökümler, partiler arasındaki tutarsız performansı tamamen çözen yoğun ve birleşik genel mikro yapıya sahiptir.
Kararlı işlenerek sertleşme davranışı: Temiz metalik matris, yüksek mukavemetli sertleştirilmiş katmanların eşit şekilde oluşmasını sağlar, yüksek manganlı çeliğin doğal aşınmaya dirençli özelliklerini tamamen ortaya çıkarır ve servis ömrünü önemli ölçüde uzatır.
Geliştirilmiş güvenilir darbe direnci: Kirliliklardan kaynaklanan tanecik sınırı kırılganlığının ortadan kaldırılması, darbe önleme, çatlama önleme ve dökülme önleme kapasitesini büyük ölçüde artırarak zorlu madencilik çalışma koşullarına mükemmel şekilde uyum sağlar.
Maksimum ısıl işlem etkisi: Kararlı ve saf matris malzemesi, çözelti tavlama (suyla sertleştirme) işleminin avantajlarından tam anlamıyla yararlanarak aşınma direnci ile darbe dayanıklılığı arasında optimum dengeyi sağlar.
5. Sonuç: Saf Erimiş Çelik, Yüksek Kaliteli Aşınma Dökümlerinin Temel Taşıdır
Yüksek manganezli çelik madenciliği aşınma parçaları için alaşım formülasyonları ürün performansının üst sınırını tanımlarken, erimiş çelik saflığı tasarlanan performansın istikrarlı bir şekilde gerçekleştirilip gerçekleştirilemeyeceğini belirler. Kısa hizmet ömrü, anormal aşındırıcı kaybı, darbeli çatlama ve dengesiz parti kalitesi gibi yaygın saha sorunları çoğunlukla malzeme kalitelerine bağlanmaz, ancak yetersiz eritme saflığı kontrolünden kaynaklanan gizli kalite kusurlarına bağlanır.
Önce erimiş çeliği arındırın, ardından dökümler üretin üretim felsefesine bağlı kalan Haitian Casting, en başından itibaren dahili döküm kusurlarını önlemek için tam süreçli, veri destekli bir saflık kontrol sisteminden yararlanır. Her manto, çene plakası ve çekiç kafası için istikrarlı aşınma direnci ve uzun servis ömrü sağlar. Madencilik müşterilerinin yedek parça tüketimini azaltmalarına, ekipmanın arıza süresini azaltmalarına ve genel işletme ve bakım maliyetlerini düşürmelerine yardımcı olarak mineral kırma üretim hatları için son derece güvenilir, aşınmaya dayanıklı döküm çözümleri sunuyoruz.
 Kene Konuşması


